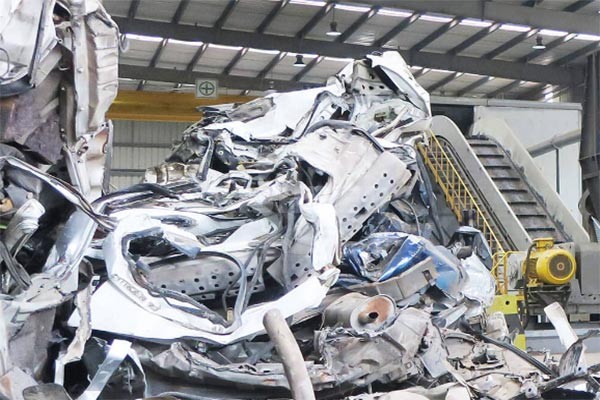
Las carcasas de los vehículos al final de su vida útil (ELV, por sus siglas en inglés) son uno de los materiales con un enriquecimiento metálico relativamente alto dentro de los residuos sólidos urbanos. Tras un desmontaje normalizado, la retirada de los residuos peligrosos y la extracción de los conjuntos reutilizables, las carcasas restantes de los vehículos todavía contienen grandes cantidades de acero, aluminio y cobre, así como una pequeña cantidad de plásticos y materiales compuestos. La disociación y purificación eficaces de estos materiales no solo pueden proporcionar materias primas sustitutivas a las acerías y a las empresas de fundición de metales no ferrosos, sino que también ayudan a las empresas de reciclaje a cumplir unos requisitos de tasa de recuperación de recursos cada vez más estrictos.
Valor de reciclaje de las carcasas de vehículos al final de su vida útil
Desde una perspectiva global, el volumen de tratamiento de vehículos al final de su vida útil sigue creciendo. En 2025, la masa total de vehículos al final de su vida útil en todo el mundo es de unos 68 millones de toneladas, de los cuales los materiales reciclables representan más del 85 %. A nivel regional, Europa desmantela más de 6 millones de vehículos cada año, y la Directiva de la UE sobre los vehículos al final de su vida útil exige que se recupere al menos el 95 % del peso de cada vehículo, de lo cual el 85 % corresponde a reciclaje efectivo. Otras grandes economías también están endureciendo progresivamente las tasas de recuperación y los requisitos de circuito cerrado de materiales aplicables a estos vehículos.
La composición de materiales de las carcasas determina la estructura de producción de la línea de reciclaje. Tras un procesamiento fino, un vehículo pequeño al final de su vida útil permite separar unos 740 kg de chatarra de hierro, 100 kg de aluminio, 70 kg de plásticos y 36 kg de caucho. El acero es el producto principal de la línea de reciclaje, y el aluminio y el cobre tienen un valor unitario más elevado, pero también son más difíciles de recuperar: a menudo están presentes en las carcasas en forma de incrustaciones, remaches o mazos de cables, y requieren una disociación por trituración suficiente para que los equipos de separación puedan recuperarlos de forma eficaz. En los últimos años, la práctica de los proyectos de reciclaje de gama alta demuestra que, en condiciones optimizadas de separación y control de proceso, la tasa de recuperación en circuito cerrado del acero puede alcanzar el 81 %, la del aluminio el 52 % y la del cobre el 68 %. Esto significa que la precisión de separación de la línea de reciclaje determina directamente el ingreso real obtenido por los materiales de alto valor.
Configuración básica de la línea de reciclaje
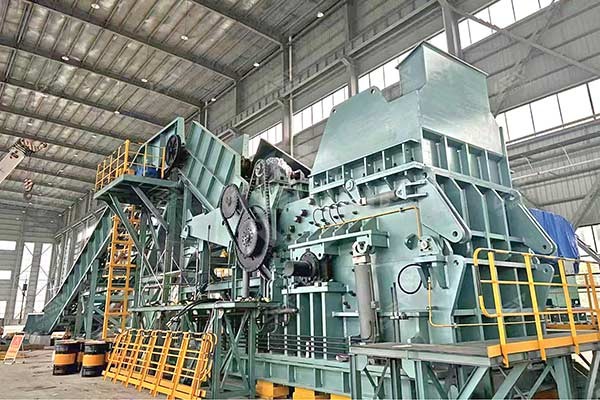
Una línea completa de trituración y reciclaje de carcasas de vehículos al final de su vida útil suele incluir cuatro eslabones: pretratamiento, trituración, separación e instalaciones auxiliares de protección ambiental. Antes de que las carcasas entren en la línea de trituración, debe completarse la retirada de las sustancias peligrosas y de las piezas reutilizables, incluidas las baterías, los airbags, los distintos aceites, los filtros y otros residuos peligrosos, así como los motores, las transmisiones, los convertidores catalíticos de tres vías y otros conjuntos de alto valor. Este paso es la base para garantizar la seguridad y la protección ambiental del proceso posterior de trituración. La etapa de trituración es el núcleo de toda la línea. La configuración madura actual adopta una trituración y quebrantamiento en dos etapas: la trituradora de doble eje se encarga de la pretrituración, y la quebrantadora de martillos completa la trituración final y la formación de bolas. La etapa de separación suele combinar separación magnética, separación por corrientes de Foucault y separación por aire para separar el hierro, los metales no ferrosos y las impurezas ligeras. Las instalaciones auxiliares de protección ambiental cubren la eliminación de polvo y el tratamiento de gases de escape, con el fin de garantizar que la línea de producción cumpla los requisitos locales de emisión.
En esta configuración, la división del trabajo y la coordinación entre la trituradora y la quebrantadora de martillos son la clave que determina la capacidad, el consumo de energía y el costo de mantenimiento de toda la línea.
Cómo trabajan conjuntamente la trituradora y la quebrantadora de martillos
La ventaja de la quebrantadora de martillos reside en el impacto a alta velocidad: los martillos golpean el material hasta darle forma de bola o de bloque, haciendo que la pintura, los plásticos y la suciedad de la superficie del metal se desprendan, al tiempo que aumentan la densidad aparente y producen un material triturado directamente aceptable para las acerías. Las carcasas completas de vehículos, sin pretriturar, tienen un gran volumen y una forma irregular. Si entran directamente en la quebrantadora de martillos, se plantean dos problemas: primero, la alimentación de la quebrantadora de martillos es desigual, la carga del rotor fluctúa considerablemente y el impacto instantáneo puede provocar un desgaste anormal de los martillos o de la criba; segundo, las grandes estructuras de cavidad hueca de las carcasas son difíciles de golpear eficazmente en el interior de la cavidad de la quebrantadora de martillos, con lo que se prolonga el tiempo de permanencia del material en la máquina y el consumo de energía por unidad de producción aumenta en consecuencia.
La trituradora de doble eje resuelve precisamente este problema. Sustituye el impacto de alta velocidad por un cizallamiento de alto par a baja velocidad: los dientes de las cuchillas giran uno hacia el otro y desgarran las carcasas hasta convertirlas en materiales en forma de tiras o de bloques, de tamaño relativamente uniforme, creando tres condiciones para la quebrantadora de martillos:
Alimentación uniforme, que permite a la quebrantadora de martillos funcionar con carga estable. Cuando las carcasas sin pretriturar entran en la quebrantadora de martillos, la carga fluctúa bruscamente y es probable que se produzcan condiciones de trabajo de «una alimentación con sobrecarga, una alimentación en vacío». Tras la trituración, el tamaño del material tiende a ser homogéneo, el flujo de material sobre el transportador de placas de cadena es estable, la corriente del motor de la quebrantadora de martillos se mantiene estable y la capacidad puede aprovecharse plenamente.
Reducción del trabajo ineficaz de la quebrantadora de martillos, lo que disminuye el desgaste y el consumo de energía. Cuando los martillos actúan sobre carcasas completas de vehículos, gran parte de la energía se consume en el volteo y el rebote de los materiales en lugar de en una trituración eficaz. Tras la pretrituración por la trituradora, los materiales que entran en la quebrantadora de martillos ya presentan una forma geométrica susceptible de ser golpeada, y cada impacto de los martillos actúa sobre una superficie de trituración eficaz. Al mismo tiempo, la trituradora está equipada con una compuerta de descarga y con protección automática por inversión de marcha, que permite descargar de antemano los objetos extraños no triturables, evitando que entren en la quebrantadora de martillos y causen daños a los martillos o a las placas de revestimiento. Desde la perspectiva de toda la línea, la trituradora asume la tarea de trituración gruesa y la quebrantadora de martillos se centra en la trituración fina y en la formación de bolas. Ambos equipos operan cada uno en rangos de condiciones de trabajo adecuados, por lo que el consumo de energía y los costos de mantenimiento del sistema resultan más controlables.
La preseparación reduce la carga de la separación posterior. Durante la trituración, parte de la pintura, los plásticos y las fibras ya han comenzado a desprenderse de la matriz metálica. Tras el impacto adicional de la quebrantadora de martillos, las impurezas de la superficie del metal se desprenden de forma más completa, proporcionando un material de alimentación «más limpio» para la separación magnética y la separación por corrientes de Foucault, lo que ayuda a mejorar la pureza final del hierro y de los metales no ferrosos.
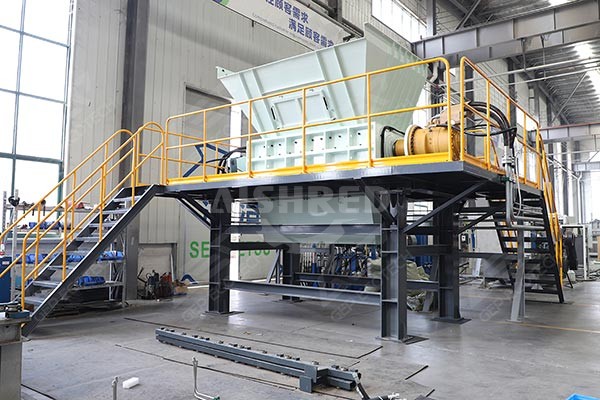
En la línea de reciclaje de carcasas de vehículos al final de su vida útil, la relación entre la trituradora y la quebrantadora de martillos no es simplemente «trituración gruesa + trituración fina», sino que la etapa anterior crea condiciones de trabajo procesables para la etapa posterior: la trituradora convierte las carcasas irregulares, huecas y de gran tamaño en materiales uniformes de tamaño controlado, de modo que la quebrantadora de martillos pueda completar la disociación y la formación de bolas dentro de un rango eficiente. Sin esta coordinación, la capacidad de la quebrantadora de martillos se verá repetidamente lastrada por las fluctuaciones de alimentación y los bloqueos, y el rendimiento real de toda la línea a menudo no alcanza el valor de diseño.
Configuración personalizada: adaptarse a las condiciones del proyecto en lugar de aplicar una plantilla fija
Los distintos proyectos difieren de forma evidente en el origen de las carcasas, la profundidad del desmontaje, los productos objetivo y las condiciones del emplazamiento, y no existe una «configuración universal» para la línea de producción. La selección del modelo de la trituradora y de la quebrantadora de martillos, así como la combinación de procesos de las unidades de separación, deben determinarse según las condiciones específicas de cada proyecto. GEP ECOTECH puede ofrecer soluciones personalizadas, desde la selección de una sola máquina hasta la integración de la línea completa, de acuerdo con la escala de procesamiento del cliente, las características del material de entrada, la pureza del producto terminado, los requisitos locales de cumplimiento ambiental y la distribución del emplazamiento. Le invitamos a contactarnos para analizar propuestas de configuración basadas en las condiciones reales de su proyecto.